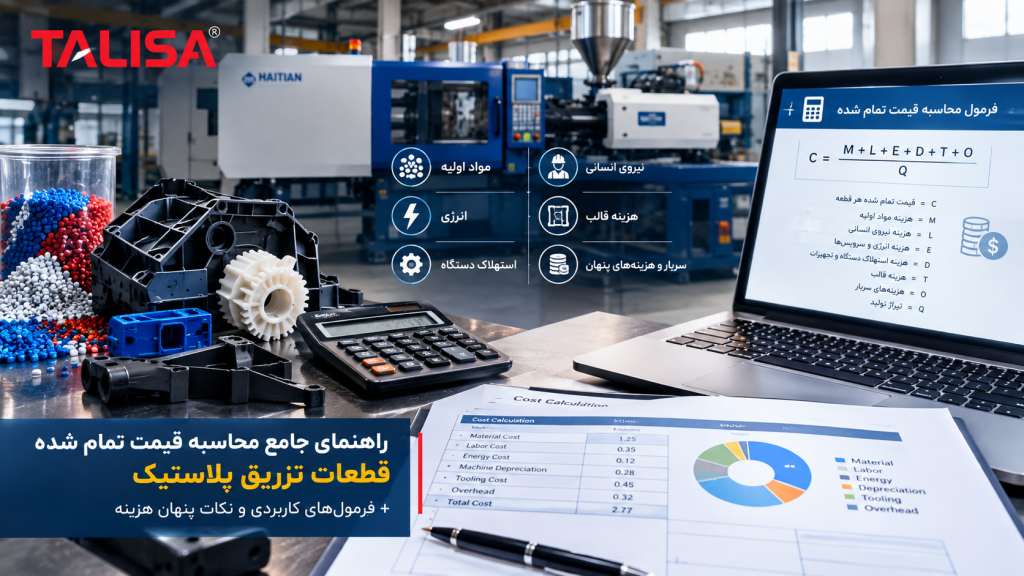
راهنمای جامع محاسبه قیمت تمام شده قطعات تزریق پلاستیک + فرمولهای کاربردی و نکات پنهان هزینه
اگر در صنعت تولید قطعات پلاستیکی فعالیت میکنید، بدون شک میدانید که تعیین دقیق بهای تمامشده هر قطعه تزریقی نهتنها روی حاشیه سود شما اثر مستقیم دارد، بلکه در رقابت برای دریافت سفارشهای جدید نیز یک برگ برنده محسوب میشود. بسیاری از واحدهای تولیدی تنها به جمع کردن هزینه مواد اولیه و مزد کارگر اکتفا میکنند؛ غافل از آنکه هزینههای پنهان دستگاه تزریق پلاستیک میتواند تا ۴۰ درصد قیمت نهایی را تحت تأثیر قرار دهد.
در این مقاله با رویکردی کاملاً عملیاتی، صفر تا صد فرمول محاسبه قیمت تمام شده قطعه پلاستیکی را بررسی میکنیم. تمرکز ما روی پارامترهایی است که در کارگاههای واقعی ایران و در شرایط نوسان قیمت مواد اولیه و انرژی، بیشترین خطا را ایجاد میکنند.
📊 ماشینحساب قیمت تمامشده قطعات تزریق پلاستیک
محاسبه آنلاین بهای تمامشده بر اساس فرمولهای صنعتی و پارامترهای واقعی تولید
لطفاً اطلاعات خواسته شده را تکمیل کرده و دکمه محاسبه را بزنید.
چرا محاسبه سرانگشتی در تزریق پلاستیک خطرناک است؟
خیلی از تولیدکنندگان هنگام مواجهه با یک استعلام قیمت، فقط وزن قطعه را در قیمت هر کیلوگرم مواد پلیمری ضرب میکنند و یک رقم تقریبی اعلام میکنند. اما در قیمتدهی قطعات تزریقی، اگر هزینه استهلاک قالب، مصرف انرژی واقعی دستگاه، نرخ سربار پرسنل غیرمستقیم و حتی ضایعات راهاندازی لحاظ نشود، در پایان سال مالی با زیان انباشته مواجه خواهید شد.
یک قطعه کوچک ۲۰ گرمی ممکن است از نظر مواد فقط ۲ هزار تومان هزینه داشته باشد، اما وقتی نرخ ساعت-دستگاه شما بالاست یا تعداد کویتیها (حفرههای قالب) کم است، قیمت واقعی میتواند ۳ برابر این عدد شود.
فرمول پایه قیمت تمام شده قطعه تزریقی
برای رسیدن به یک محاسبه قیمت تمام شده واقعی، باید مجموع هزینههای مستقیم و غیرمستقیم را بر تعداد قطعات سالم تولیدی تقسیم کنید. فرمول کلی به این صورت است:
قیمت تمامشده هر قطعه=(مواد اولیه+دستمزد مستقیم+سربار دستگاه+هزینه قالب)تعداد قطعات سالمقیمت تمامشده هر قطعه=تعداد قطعات سالم(مواد اولیه+دستمزد مستقیم+سربار دستگاه+هزینه قالب)
اما نکته اینجاست که هر یک از این سرفصلها خود یک معادله فرعی دارند که در ادامه جزءبهجزء باز میکنیم.
گام اول: محاسبه هزینه مواد اولیه در تزریق پلاستیک
هزینه ماده مصرفی دقیقاً برابر وزن خالص قطعه نیست. شما باید وزن قطعه به همراه راهگاه (Sprue)، گلویی (Runner) و هر نوع زائده تزریقی را در نظر بگیرید. در قالبهای چند کویته، وزن کل مواد تزریقشده در هر سیکل تقسیم بر تعداد کویتیها میشود.
فرمول دقیق:
هزینه مواد هر قطعه=(وزن کل تزریق در هر سیکلتعداد حفره قالب)×قیمت هر گرم موادهزینه مواد هر قطعه=(تعداد حفره قالبوزن کل تزریق در هر سیکل)×قیمت هر گرم مواد
نکته کلیدی: آیا ضایعات برگشتی (آسیاب مجدد) را حساب کردهاید؟ در بسیاری از پلیمرها مثل پلیپروپیلن میتوان ۲۰ تا ۳۰ درصد مواد آسیابی را با گرانول نو مخلوط کرد. اما این کار افت خواص مکانیکی دارد و باید روی قیمت تأثیر بگذارد.
گام دوم: نرخ ساعت-دستگاه تزریق پلاستیک؛ قلب تپنده محاسبه
مهمترین پارامتر در قیمت تمامشده قطعات پلاستیکی، هزینه کارکرد ساعتی دستگاه تزریق پلاستیک است. این نرخ شامل موارد زیر میشود:
استهلاک دستگاه تزریق (معمولاً ۸ تا ۱۲ سال)
هزینه برق مصرفی (موتور هیدرولیک، هیترها، سیستم خنککننده)
هزینه نگهداری و تعمیرات پیشگیرانه
اجاره یا استهلاک سوله
بیمه و مالیات واحد صنعتی
اگر دستگاه ۲۰۰ تنی شما ماهانه ۵۰ میلیون تومان هزینه ثابت و متغیر دارد و در ماه ۲۰۰ ساعت کار مفید انجام میدهد، نرخ ساعت-دستگاه شما ۲۵۰ هزار تومان است. حالا اگر سیکل تزریق قطعه ۴۵ ثانیه باشد، سهم هر قطعه از این نرخ حدود ۳,۱۲۵ تومان خواهد بود. این عدد از هزینه مواد اولیه شما بیشتر است!
گام سوم: دستمزد اپراتور و پرسنل مستقیم
اپراتور دستگاه تزریق پلاستیک معمولاً همزمان چند دستگاه را مدیریت میکند. بنابراین نمیتوان حقوق کامل یک نفر را روی یک قطعه گذاشت. باید سهم نیروی انسانی از هر سیکل را محاسبه کنید.
اگر یک اپراتور ۴ دستگاه را مدیریت میکند و حقوق ماهانه او ۱۸ میلیون تومان است، سهم هر دستگاه ۴.۵ میلیون تومان در ماه میشود. سپس این عدد را بر تعداد سیکلهای ماهانه تقسیم کنید.
در کنار دستمزد اپراتور، هزینه سرپرست تولید، مسئول کنترل کیفیت و نیروی بستهبندی را نیز بهصورت درصدی از کل هزینههای پرسنلی لحاظ کنید.
گام چهارم: استهلاک قالب تزریق پلاستیک؛ فراموششدهترین بخش قیمت
قالب تزریق پلاستیک گرانترین دارایی یک پروژه است. یک قالب ساده با ۲ کویتی ممکن است ۲۰۰ میلیون تومان هزینه داشته باشد، در حالی که قالبهای پیچیده خودرویی تا چند میلیارد تومان قیمت میخورند.
روش صحیح استهلاک قالب:
فرض کنید عمر مفید قالب ۵۰۰ هزار ضربه باشد و هزینه ساخت آن ۵۰۰ میلیون تومان. استهلاک هر ضربه میشود ۱,۰۰۰ تومان. اگر قالب ۴ کویته است، سهم هر قطعه از استهلاک قالب فقط ۲۵۰ تومان میشود. اما اگر همین قالب را روی دستگاه کهنهای ببندید که فشار یکنواخت ندارد و عمر قالب به ۲۰۰ هزار ضربه کاهش مییابد، استهلاک هر قطعه ۶۲۵ تومان میشود.
بنابراین کیفیت دستگاه تزریق مستقیماً روی قیمت تمامشده از مسیر استهلاک قالب اثر میگذارد.
گام پنجم: ضایعات تولید؛ هزینهای که از چشم میافتد
وقتی دستگاه تزریق پلاستیک صبح روشن میشود، تا رسیدن به دمای یکنواخت مذاب، ممکن است ۱۰ تا ۲۰ شات ابتدایی قطعه معیوب تولید کنند. این ضایعات راهاندازی باید در قیمت قطعات سالم سرشکن شود.
همچنین در تولید هر قطعه ممکن است به دلایلی مثل حبس هوا، خط جریان، تاببرداشتن یا تغییر رنگ، درصدی از قطعات در کنترل کیفیت مردود شوند. اگر نرخ ضایعات شما ۵ درصد است، باید بهای تمامشده را بر ۹۵ درصد قطعات سالم تقسیم کنید، نه کل تولید.
فرمول اصلاحشده:
قیمت واقعی با احتساب ضایعات=بهای تمامشده کلتعداد قطعات سالم پس از QCقیمت واقعی با احتساب ضایعات=تعداد قطعات سالم پس از QCبهای تمامشده کل
نقش تنوع وزن و ضخامت دیواره در قیمت
هرچه ضخامت دیواره قطعه بیشتر باشد، زمان سرد شدن و در نتیجه زمان سیکل طولانیتر میشود. افزایش زمان سیکل از ۳۰ ثانیه به ۴۵ ثانیه یعنی ۵۰ درصد کاهش ظرفیت تولید و به همان نسبت افزایش سهم هزینه سربار دستگاه در هر قطعه.
بنابراین در طراحی قطعات پلاستیکی، حتی یک میلیمتر کاهش ضخامت میتواند قیمت تمامشده را بهطور محسوسی پایین بیاورد، به شرط آنکه مقاومت مکانیکی حفظ شود.
تأثیر گرید مواد پلیمری بر قیمت تمامشده
قیمت گرانول پلیپروپیلن معمولی با گرید مقاوم به ضربه یا گرید شفاف کاملاً متفاوت است. گاهی اوقات با تغییر گرید از PP معمولی به PC یا ABS، هزینه مواد اولیه ۴ تا ۶ برابر میشود. اما نکته ظریف این است که برخی گریدهای گرانتر، زمان سیکل کوتاهتری دارند یا نرخ ضایعاتشان پایینتر است. پس تحلیل قیمت فقط بر اساس قیمت هر کیلوگرم مواد اشتباه است.
هزینه انرژی در کارگاههای تزریق پلاستیک
با افزایش تعرفه برق صنعتی در ایران، سهم انرژی در قیمت قطعات تزریقی از ۱۰ درصد عبور کرده است. دستگاههای هیدرولیک قدیمی نسبت به دستگاههای سروو موتور (الکتریکی) تا ۵۰ درصد برق بیشتری مصرف میکنند.
اگر دستگاه شما در هر ساعت ۲۰ کیلووات برق مصرف میکند و تعرفه هر کیلووات ۲,۵۰۰ تومان باشد، هزینه برق ساعتی ۵۰ هزار تومان میشود. در یک سیکل ۶۰ ثانیهای، فقط ۸۳۳ تومان از قیمت هر قطعه مربوط به برق است.
در محاسبه قیمت تمامشده با دستگاه تزریق پلاستیک، هرگز مصرف برق هیترهای گرمایش مذاب و چیلر آب خنککننده را نادیده نگیرید. این دو مورد معمولاً ۳۰ درصد کل برق کارگاه را میبلعند.
روش محاسبه قیمت فروش از روی بهای تمامشده
بعد از آنکه قیمت تمامشده هر قطعه را به دست آوردید، برای رسیدن به قیمت فروش باید حاشیه سود ناخالص را اضافه کنید. در بازار قطعات تزریقی، حاشیه سود بین ۲۰ تا ۵۰ درصد بسته به پیچیدگی قطعه، حجم سفارش و قدرت چانهزنی مشتری متغیر است.
اما اگر در مناقصههای بزرگ شرکت میکنید، گاهی مجبور میشوید با حاشیه سود ۱۰ درصد هم کار کنید؛ به شرطی که گردش نقدینگی بالا باشد و بخشی از سربار ثابت کارخانه را پوشش دهد.
اشتباهات رایج در قیمتدهی قطعات پلاستیکی
در پایان، چند خطای پرتکرار را مرور میکنیم که میتواند اعتبار شما را نزد مشتری از بین ببرد:
۱. فراموش کردن هزینه بستهبندی و کارتن؛ برای قطعات حساس، بستهبندی میتواند ۵ تا ۱۰ درصد قیمت باشد.
۲. لحاظ نکردن هزینه حمل مواد اولیه به کارگاه و محصول نهایی به مقصد.
۳. عدم توجه به تعداد دفعات تعویض مواد و شستشوی سیلندر؛ تولید قطعات با رنگهای مختلف، زمان خواب دستگاه را افزایش میدهد.
۴. نادیده گرفتن هزینه ابزار جانبی مثل ربات جداکننده قطعه، نوار نقاله و آسیاب مواد برگشتی.
۵. محاسبه اشتباه زمان سیکل واقعی؛ زمان اسمی قالبساز معمولاً ۱۰ تا ۱۵ درصد کمتر از زمان واقعی در شرایط کارگاهی است.
جمعبندی
محاسبه قیمت تمامشده قطعات تولیدی با دستگاه تزریق پلاستیک یک فرآیند چندلایه است که از قیمت هر گرم گرانول شروع میشود و تا نرخ استهلاک قالب، مصرف انرژی و هزینه سربار انسانی ادامه پیدا میکند. کسبوکارهایی که این محاسبات را بهصورت سیستمی و دقیق انجام میدهند، در قیمتدهی پروژهها نهتنها سودده باقی میمانند، بلکه از رقبایی که فقط با فرمولهای سرانگشتی کار میکنند، جلوتر هستند.
اگر به دنبال راهاندازی یک واحد تزریق پلاستیک هستید یا در حال بهینهسازی خط تولید فعلی خود هستید، پیشنهاد میکنیم ابتدا یک نرمافزار یا اکسل تخصصی قیمت تمامشده طراحی کنید. در این اکسل باید وزن قطعه، قیمت روز مواد، زمان سیکل، تعداد کویتی، نرخ ساعت-دستگاه و درصد ضایعات بهصورت متغیر وارد شوند تا هر لحظه بتوانید با تغییر قیمت ارز یا مواد اولیه، قیمت جدید را در کمتر از چند دقیقه استخراج کنید.