چگونه بهرهوری دستگاه تزریق پلاستیک را افزایش دهیم؟ راهنمای جامع و عملی
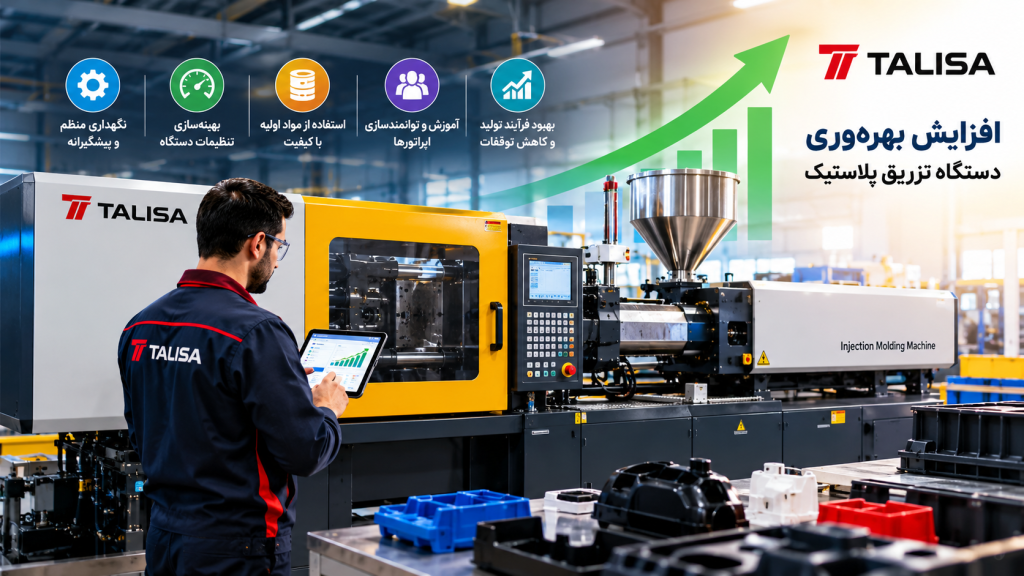
افزایش بهرهوری دستگاه تزریق پلاستیک یکی از دغدغههای اصلی مدیران تولید، سرپرستان خط و فعالان صنعت پلاستیک است. در شرایطی که هزینههای انرژی، مواد اولیه و نیروی انسانی هر روز افزایش مییابد، بهبود راندمان دستگاه تزریق پلاستیک نهتنها یک مزیت رقابتی، بلکه یک ضرورت برای بقای واحد تولیدی محسوب میشود. در این مقاله با نگاهی کارگاهی و تجربی، راهکارهایی را بررسی میکنیم که بهصورت مستقیم بر بازدهی خط تزریق پلاستیک اثر میگذارند.
بهرهوری دستگاه تزریق پلاستیک را چگونه اندازهگیری کنیم؟
پیش از هر اقدام اصلاحی، باید بدانید در کدام نقطه ایستادهاید. بهرهوری فقط به معنای تولید بیشتر نیست؛ بلکه نسبت خروجی مفید به منابع مصرفشده است. مهمترین شاخصهایی که در صنعت تزریق پلاستیک باید پایش شوند عبارتاند از:
- OEE (بهرهوری کلی تجهیزات): ترکیبی از دسترسپذیری، عملکرد و کیفیت
- زمان سیکل (Cycle Time): مدت زمان تولید یک قطعه
- نرخ ضایعات (Scrap Rate): درصد قطعات معیوب
- زمان توقف برنامهریزینشده (Unplanned Downtime): توقفات ناشی از خرابی یا تنظیمات
- مصرف انرژی به ازای هر کیلوگرم محصول
اگر این شاخصها را بهصورت روزانه ثبت نکنید، هر تصمیمی برای افزایش بهرهوری دستگاه تزریق پلاستیک در حد حدس و گمان باقی میماند.
۱. بهینهسازی پارامترهای فرآیند تزریق
بسیاری از دستگاههای تزریق پلاستیک با تنظیمات پیشفرض یا تنظیمات قدیمی کار میکنند. بازنگری منظم پارامترهای فرآیند یکی از کمهزینهترین راههای افزایش بهرهوری است:
- دمای بشکه و نازل: تنظیم دقیق پروفایل دما بر اساس گرید مواد
- فشار و سرعت تزریق: استفاده از پروفایل چندمرحلهای تزریق
- زمان خنککاری: کاهش زمان خنککاری با بهبود سیستم خنککننده قالب
- نیروی گیره (Clamping Force): تنظیم بهینه برای جلوگیری از فلش و کاهش سایش
- زمان نگهداشت (Holding Time): کوتاهترین زمان مؤثر برای جلوگیری از تابخوردگی
هر ثانیه کاهش در زمان سیکل، در تولید انبوه به ساعتها صرفهجویی تبدیل میشود. برای مثال، کاهش ۲ ثانیه از سیکل ۳۰ ثانیهای در یک شیفت کاری، معادل افزایش چشمگیر تیراژ تولید است.
۲. نگهداری پیشگیرانه بهجای تعمیر واکنشی
توقف ناگهانی دستگاه تزریق پلاستیک، بزرگترین دشمن بهرهوری است. برنامه PM (نگهداری پیشگیرانه) باید شامل موارد زیر باشد:
- بازرسی دورهای سیستم هیدرولیک و بررسی نشتی روغن
- کنترل فشار و کیفیت روغن هیدرولیک
- بررسی و تعویض فیلترها طبق برنامه
- بازرسی هیترها، ترموکوپلها و سیستم کنترل دما
- روانکاری منظم سیستم گیره و ریلها
- بررسی وضعیت سیلندر تزریق و پیچ (Screw) از نظر سایش
ثبت سابقه خرابیها و تحلیل ریشهای (Root Cause Analysis) باعث میشود خرابیهای تکراری حذف شوند.
۳. بهبود سیستم خنککاری قالب
خنککاری، طولانیترین بخش زمان سیکل در بسیاری از فرآیندهای تزریق است. راهکارهای عملی:
- استفاده از چیلر با ظرفیت مناسب و دمای پایدار
- طراحی بهینه کانالهای خنککننده در قالب
- تمیزکاری دورهای کانالها برای جلوگیری از رسوب و جرم
- استفاده از جداکنندههای حرارتی (Baffle و Bubbler) در نقاط داغ
- کنترل دبی و اختلاف دمای آب ورودی و خروجی
کاهش چند ثانیهای زمان خنککاری، مستقیماً بهرهوری دستگاه تزریق پلاستیک را بالا میبرد.
۴. آموزش و مهارتافزایی اپراتورها
دستگاه خوب، اپراتور ماهر میخواهد. بسیاری از افتهای بهرهوری ریشه در تنظیمات نادرست، واکنش دیرهنگام به هشدارها و عدم شناخت رفتار مواد دارد. اقدامات مؤثر:
- برگزاری دورههای تخصصی فرآیند تزریق
- تدوین دستورالعملهای استاندارد (SOP) برای هر قالب
- آموزش عیبیابی سریع قطعات معیوب
- تشویق اپراتورها به ثبت مشاهدات و پیشنهادات بهبود
- ایجاد سیستم پاداش برای کاهش ضایعات
۵. انتخاب و آمادهسازی صحیح مواد اولیه
مواد اولیه نامناسب یا آمادهسازی نادرست، بهرهوری را بهشدت کاهش میدهد:
- خشککن (Dryer) مناسب برای مواد hygroscopic مانند PA، PC و PET
- کنترل رطوبت و دمای خشککن
- جلوگیری از اختلاط گریدها و آلودگی مواد
- استفاده از مستربچ و افزودنیها با دوز دقیق
- بازیافت کنترلشده ضایعات و تعیین درصد مجاز
رطوبت اضافی مواد باعث ایجاد نقرهایشدن، حباب و کاهش خواص مکانیکی میشود و در نتیجه ضایعات و توقف را افزایش میدهد.
۶. ارتقای تجهیزات و اتوماسیون
گاهی افزایش بهرهوری بدون سرمایهگذاری ممکن نیست. اما سرمایهگذاری هدفمند، بازگشت سریع دارد:
- نصب ربات برداشت (Take-out Robot) برای کاهش زمان سیکل
- استفاده از سیستمهای دوزینگ و تغذیه خودکار
- بهکارگیری کنترلرهای بسته (Closed-loop) برای پایداری فرآیند
- جایگزینی دستگاههای فرسوده با مدلهای تمامبرقی (All-Electric) کممصرف
- نصب سیستم پایش تولید (MES) برای ردیابی لحظهای عملکرد
۷. مدیریت قالبها و کاهش زمان تعویض
زمان تعویض قالب (Changeover) بخش قابلتوجهی از توقفات را تشکیل میدهد. با اجرای اصول SMED (تعویض قالب در کمتر از ۱۰ دقیقه):
- آمادهسازی قالب و ابزار قبل از توقف دستگاه
- استفاده از سیستمهای قفلشونده سریع (Quick Clamp)
- استانداردسازی اتصالات آب، برق و هیدرولیک
- آموزش تیم تعویض قالب بهصورت تخصصی
۸. پایش مصرف انرژی
دستگاه تزریق پلاستیک یکی از پرمصرفترین تجهیزات کارخانه است. راهکارهای کاهش مصرف:
- استفاده از سیستم گرمایش القایی (Induction Heating) روی بشکه
- نصب اینورتر روی پمپهای هیدرولیک
- عایقبندی بشکه برای کاهش هدررفت حرارت
- خاموشکردن دستگاه در توقفات طولانی
- بررسی دورهای دمای هیترها و جلوگیری از گرمای اضافی
۹. تمرکز بر کیفیت در همان مرحله اول
تولید قطعه معیوب، بدترین شکل هدررفت منابع است؛ زیرا مواد، انرژی و زمان مصرف شدهاند اما خروجی قابل فروش نیست. برای افزایش بهرهوری دستگاه تزریق پلاستیک باید:
- از همان ابتدا فرآیند را پایدار کنید
- از SPC (کنترل آماری فرآیند) استفاده کنید
- قطعات معیوب را ریشهیابی کنید، نه فقط دور بریزید
- بازرسیها را در خط (In-line) انجام دهید
۱۰. فرهنگ بهبود مستمر
بهرهوری یک پروژه یکباره نیست؛ یک فرهنگ است. جلسات کوتاه روزانه، تختههای بصری عملکرد، ثبت پیشنهادات کارکنان و پیگیری اقدامات اصلاحی، سازمان را در مسیر بهبود مستمر نگه میدارد.
جمعبندی
افزایش بهرهوری دستگاه تزریق پلاستیک نتیجه یک اقدام نیست، بلکه حاصل ترکیب بهینهسازی فرآیند، نگهداری پیشگیرانه، آموزش نیروی انسانی، بهبود قالب و خنککاری، مدیریت مواد و در نهایت سرمایهگذاری هوشمندانه در تجهیزات است. اگر این راهکارها را گامبهگام و با اندازهگیری دقیق اجرا کنید، نهتنها تیراژ تولید بالا میرود، بلکه هزینه تمامشده هر قطعه نیز کاهش مییابد و موقعیت رقابتی واحد تولیدی تقویت میشود.
پرسشهای متداول
۱. مهمترین عامل کاهش بهرهوری دستگاه تزریق پلاستیک چیست؟
زمانهای توقف برنامهریزینشده، زمان سیکل طولانی و ضایعات بالا سه عامل اصلی هستند.
۲. آیا کاهش زمان سیکل همیشه بهرهوری را بالا میبرد؟
خیر، اگر کاهش زمان سیکل باعث افت کیفیت شود، در نهایت ضایعات و دوبارهکاری بهرهوری را پایین میآورد.
۳. نقش نگهداری پیشگیرانه در بهرهوری چقدر است؟
اجرای منظم PM میتواند توقفات ناگهانی را بهطور محسوس کاهش دهد و عمر دستگاه را افزایش دهد.
۴. آیا اتوماسیون برای همه کارگاهها مقرونبهصرفه است؟
بستگی به حجم تولید دارد؛ اما حتی اتوماسیون جزئی مانند ربات برداشت میتواند سریع بازگشت سرمایه داشته باشد.
۵. برای شروع بهبود بهرهوری از کجا آغاز کنیم؟
ابتدا شاخصهای OEE، زمان سیکل و ضایعات را ثبت کنید، سپس نقاط بحرانی را شناسایی و بهترتیب اولویت اصلاح کنید.
لینک های مهم وکاربردی
ده گام طلایی برای بهینهسازی عملکرد دستگاه تزریق پلاستیک در کارخانه شما
راهنمای نهایی افزایش عمر قالبهای پلاستیک و بهینهسازی فرآیند تولید
راهنمای جامع خرید و انتخاب ربات دستگاه تزریق پلاستیک | ۱۰ نکته طلایی که قبل از خرید باید بدانید
مهندسی دما در قالب تزریق پلاستیک؛ چگونه روغن و آب، کیفیت قطعه را تضمین میکنند؟
انقلابی در سودآوری: راهنمای جامع بهینهسازی مصرف مواد اولیه از طراحی قطعه تا تنظیمات دستگاه تزریق