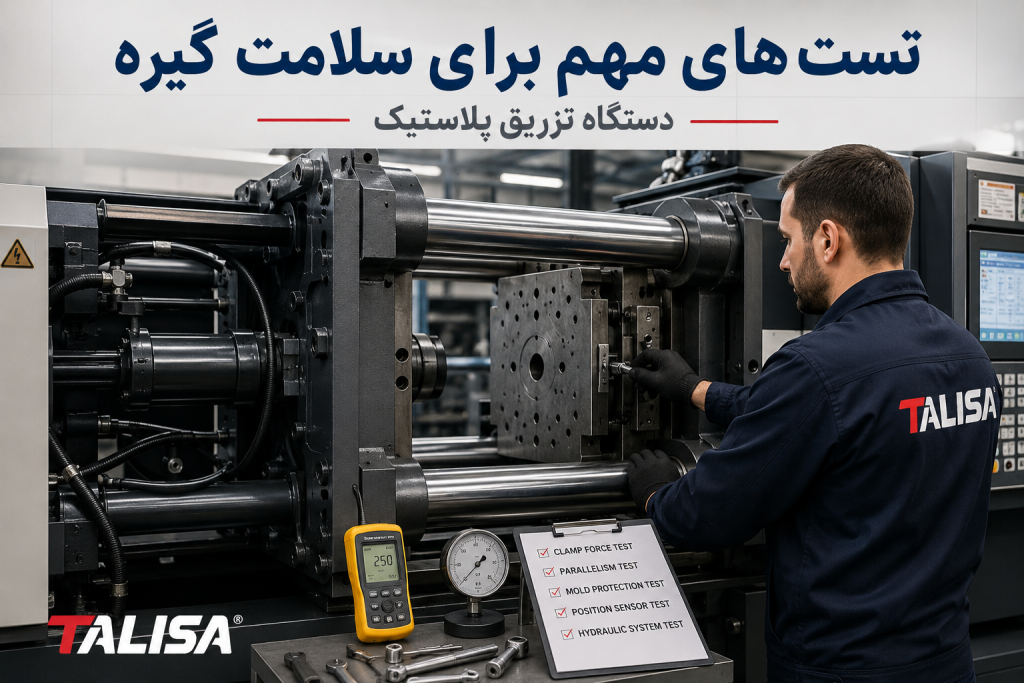
تست های حیاتی برای سلامت گیره دستگاه تزریق پلاستیک (راهنمای جامع فنی)
مقدمه: چرا گیره دستگاه تزریق پلاستیک مهم تر از چیزی است که فکر می کنید؟
در صنعت تزریق پلاستیک، اغلب توجه اپراتورها و مدیران فنی به سمت “واحد تزریق” (مارپیچ، هیتر و نازل) معطوف است. اما اگر واقع بین باشیم، گیره (Clamp Unit) ستون فقرات کیفیت قطعه نهایی است. اگر گیره دستگاه نتواند نیروی قفل کنندگی کافی و یکنواخت را در حین تزریق مواد مذاب با فشار بالا (گاهی بیش از ۲۰۰۰ بار) تامین کند. با پدیده هایی مثل “پلیسه گرفتن قالب” (Flash) یا “پرت قالب” مواجه می شویم که می تواند ضررهای میلیونی به همراه داشته باشد.
در این مقاله تخصصی از تالیسا، قصد داریم به زبان ساده اما کاملاً فنی، تست های استاندارد و تجربی برای سنجش سلامت گیره دستگاه تزریق پلاستیک را بررسی کنیم. اگر به دنبال افزایش طول عمر دستگاه و کاهش ضایعات هستید، تا انتهای این راهنما همراه ما باشید.
۱. تست موازی بودن صفحات (Platen Parallelism Test)
مهم ترین عاملی که معمولاً نادیده گرفته می شود، موازی بودن صفحه ثابت و صفحه متحرک دستگاه است. اگر این دو صفحه در حالت قفل کامل، حتی کسری از میلی متر با هم زاویه داشته باشند، فشار به صورت نامتوازن به قالب وارد می شود.
روش اجرای تست:
- دستگاه را خاموش کرده و قالب را باز کنید.
- از یک ساعت اندیکاتور (Dial Indicator) با پایه مغناطیسی استفاده کنید.
- ساعت را روی صفحه متحرک نصب کرده و نوک آن را روی چهار گوشه صفحه ثابت قرار دهید.
- دستگاه را در حالت “قالب بستن” با فشار کم قرار دهید و انحراف هر گوشه را یادداشت کنید.
حد مجاز: طبق استانداردهای تعمیر و نگهداری (EUROMAP)، انحراف نباید از ۰.۱ میلی متر برای دستگاه های تا ۲۰۰ تن تجاوز کند. اگر انحراف بیشتر است، باید بوش های راهنما (Tie Bar Bushings) یا تنظیمات زانویی (Toggle) بررسی شود.
۲. تست سلامت تای بارها (Tie Bar Stretch & Crack Test)
تای بارها (میله های کششی) وظیفه تحمل تمام نیروی گیره را دارند. ترک خوردگی مویی یا خستگی فلز در این میله ها می تواند منجر به شکست ناگهانی و انفجار قالب شود.
تست التراسونیک (Ultrasonic Testing):
این تست غیرمخرب بهترین راه برای پیدا کردن ترک های داخلی است که با چشم غیرمسلح دیده نمی شوند. دستگاه های پرتابل التراسونیک امواج صوتی را به داخل فلز فرستاده و هرگونه ناپیوستگی را نمایش می دهند.
تست کشیدگی (Stretch):
هنگامی که دستگاه به حداکثر نیروی گیره می رسد، تای بارها به اندازه چند دهم میلی متر کش می آیند. اگر طول کشیدگی در هر چهار میله یکسان نباشد (مثلاً با استفاده از Strain Gauge اندازه گیری شود)، یعنی توزیع نیرو خراب است و یکی از میله ها بار بیشتری را تحمل می کند. این وضعیت خطرناک ترین حالت برای سلامت دستگاه است.
۳. تست فشار قفل شوندگی واقعی (Actual Clamping Force Verification)
بسیاری از اپراتورها به عدد نمایش داده شده روی مانیتور دستگاه اعتماد می کنند. اما سنسورهای فشار ممکن است در طول زمان دچار خطا (Drift) شوند. آیا تا به حال دستگاه تان با وجود نمایش فشار کافی، قالب را پلیسه گرفته است؟ این یعنی نیروی واقعی کمتر از عدد نمایشی است.
روش تست با تای بار سنسور (Magnetic Tie Bar Sensor):
ابزارهای مغناطیسی مخصوصی وجود دارند که به دور تای بار بسته می شوند. این سنسورها میزان کشش واقعی فلز را اندازه گرفته و با فرمول فیزیک، نیروی واقعی وارد بر قالب را محاسبه می کنند.
چک لیست مهم:
اگر اختلاف بین عدد نمایشگر و عدد سنسور واقعی بیش از ۵٪ باشد، باید سنسور فشار هیدرولیک یا سلول بار (Load Cell) دستگاه کالیبره یا تعویض شود.
۴. تست سلامت سیستم زانویی (Toggle Linkage Wear Analysis)
در دستگاه های تزریق پلاستیک مکانیکی (زانویی)، سایش بوش ها و پین های زانویی باعث ایجاد لقی (Backlash) می شود. این لقی باعث می شود قبل از اینکه گیره کامل بسته شود، انرژی هدر رفته و لرزش ایجاد شود.
تست صوتی و دمایی:
- در حین باز و بسته شدن گیره، به صدای آن گوش دهید. صدای “تق تق” در لحظه تغییر حالت، نشانه وجود لقی در پین هاست.
- بعد از ۳۰ دقیقه کار مداوم، با یک ترمومتر لیزری دمای پین های زانویی را چک کنید. اگر دمای یک پین به طور غیرعادی بالاتر از بقیه است (مثلاً ۲۰ درجه داغ تر)، یعنی روانکاری آن نقطه قطع شده یا بلبرینگ/بوش آن در حال خرد شدن است.
۵. تست ترمز اضطراری و قفل ایمنی (Safety Drop Test)
شاید بگویید این تست فنی نیست، اما از نظر سلامت مکانیکی حیاتی است. تصور کنید قفل مکانیکی (Mechanical Safety Lock) هنگام تعمیر قالب کار نکند و صفحه متحرک به دلیل نشتی روغن ناگهان سقوط کند.
روش اجرا:
- قالب را تا نیمه باز کنید.
- دستگاه را خاموش کنید یا شیر هیدرولیک را ببندید.
- بررسی کنید که آیا جک های نگهدارنده یا ضامن مکانیکی می توانند وزن صفحه متحرک را بدون افتادگی (بیش از ۱ میلی متر در دقیقه) نگه دارند؟
اگر نشتی داخلی در سیلندر گیره وجود داشته باشد، حتی در حالت خاموش هم صفحه به آرامی پایین می آید. این یک هشدار قرمز جدی است.
جمع بندی تخصصی: پیشگیری بهتر از توقف خط تولید
سلامت گیره دستگاه تزریق پلاستیک مستقیماً با کیفیت قطعه، عمر قالب و امنیت جانی اپراتور در ارتباط است. توصیه می کنیم این تست ها را هر ۶ ماه یکبار یا هر ۵۰۰ هزار سیکل کاری (هر کدام زودتر فرا برسد) انجام دهید.
اگر در حین انجام این تست ها متوجه خطا در تای بار، نشتی هیدرولیک یا خرابی زانویی شدید، اکیداً توصیه می شود قبل از ادامه تولید انبوه، نسبت به سرویس تخصصی گیره اقدام کنید. کارشناسان فنی تالیسا آماده ارائه مشاوره تخصصی، بازدید حضوری و تامین قطعات اورجینال دستگاه های تزریق پلاستیک شما هستند.
برای دریافت چک لیست PDF رایگان تست سلامت گیره، همین حالا با ما تماس بگیرید یا فرم مشاوره را پر کنید.
لینک های مهم و کاربردی
اهمیت روغنکاری و گریسکاری در دستگاه تزریق پلاستیک | راهنمای جامع نگهداری
فرق گیره جک کج و گیره صلیبی دستگاه تزریق پلاستیک چیست؟
معرفی جامع سیستمهای روانکاری خودکار گیره دستگاه تزریق پلاستیک | راهنمای تخصصی ۲۰۲۶
آخرین مقالات