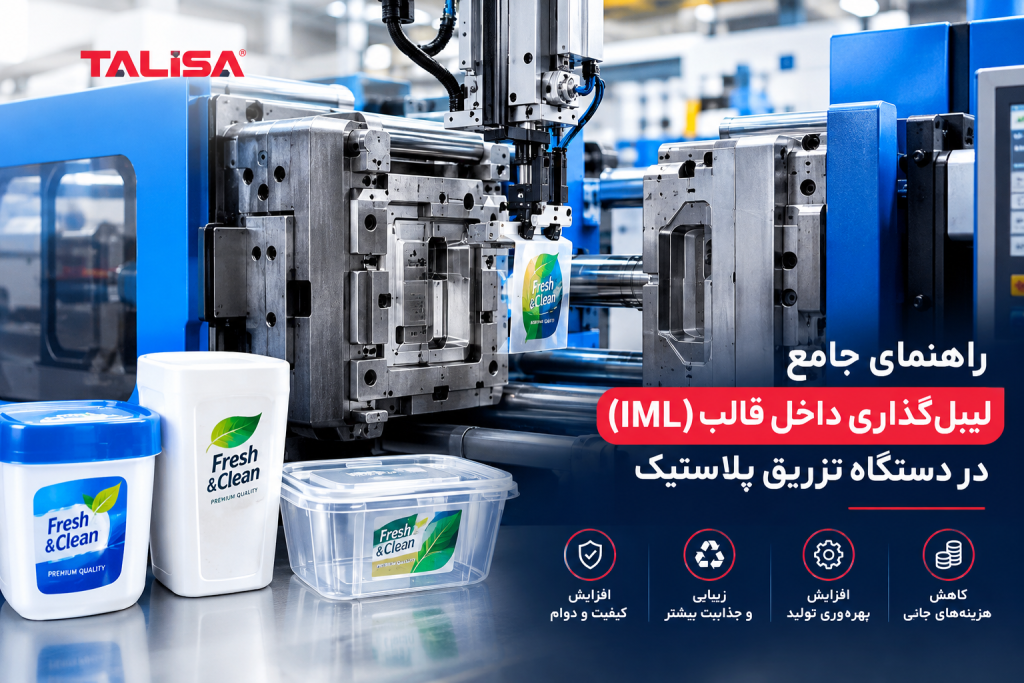
راهنمای جامع لیبلگذاری داخل قالب (IML) در دستگاه تزریق پلاستیک
مقدمه: چرا لیبلگذاری داخل قالب یک تحول صنعتی است؟
در صنعت تزریق پلاستیک، مرحله چسباندن لیبل پس از تولید قطعه همواره یکی از پرهزینهترین و زمانبرترین بخشهای فرآیند تولید بوده است. فرآیند لیبلگذاری داخل قالب یا IML (In-Mold Labeling) این مرحله را به طور کامل حذف کرده و لیبل را در همان لحظه شکلگیری قطعه، با آن یکپارچه میکند . این فناوری که نخستین بار در دهه ۱۹۷۰ برای تولید بطریهای شامپو توسعه یافت، امروزه به یکی از استانداردهای اصلی در صنایع بستهبندی، لوازم خانگی، پزشکی و خودروسازی تبدیل شده است .
برخلاف روشهای سنتی که لیبل پس از اتمام فرآیند تزریق روی قطعه چسبانده میشود، در IML لیبل از پیش چاپ شده درون حفره قالب قرار میگیرد و سپس پلاستیک مذاب روی آن تزریق میشود. گرمای پلیمر مذاب، لایهای از لیبل را ذوب کرده و پیوندی دائمی و یکپارچه ایجاد میکند . نتیجه، قطعهای است که لیبل آن نه تنها جدا نمیشود، بلکه به بخشی جداییناپذیر از ساختار محصول تبدیل شده است.
تفاوت IML با روشهای سنتی لیبلگذاری
برای درک دقیق جایگاه IML در صنعت، مقایسه آن با روشهای سنتی ضروری است:
| ویژگی | لیبلگذاری پس از قالب (PML) | لیبلگذاری داخل قالب (IML) |
|---|---|---|
| زمان تولید | نیاز به مرحله ثانویه | تولید و لیبلزنی همزمان |
| دوام لیبل | مستعد جدا شدن، خراش و رطوبت | پیوند دائمی، مقاوم به خراش و مواد شیمیایی |
| بازیافت | نیاز به جداسازی لیبل | کاملاً قابل بازیافت (در صورت همجنس بودن) |
| کیفیت ظاهری | لیبل برجسته و قابل لمس | سطح صاف و یکپارچه |
| هزینههای جانبی | چسب، کاغذ پشتبرچسب، نیروی انسانی | حذف کامل هزینههای چسب و پشتیبان |
مزیت کلیدی IML در دوام استثنایی آن است. از آنجا که لیبل و قطعه از یک جنس یا مواد سازگار ساخته میشوند، محصول نهایی در برابر آب، مواد شیمیایی، سایش و تغییرات دمایی شدید مقاومت بالایی نشان میدهد . این ویژگی IML را برای محصولات پزشکی و آزمایشگاهی که نیاز به استریلیزاسیون و مقاومت شیمیایی دارند، ایدهآل میکند .
اصول طراحی قالب برای فرآیند IML
طراحی قالب در فرآیند IML بسیار حیاتیتر از قالبهای تزریق معمولی است، زیرا باید علاوه بر شکلدهی قطعه، موقعیتیابی دقیق لیبل و جلوگیری از جابجایی آن در حین تزریق را نیز تضمین کند .
ملاحظات طراحی حفره و هسته
هنگام طراحی قالب برای IML، سطح حفره باید به گونهای باشد که لیبل بدون چینخوردگی و لغزش روی آن قرار گیرد. برای قطعات با سطوح منحنی یا هندسه پیچیده، طراحی دقیقتری مورد نیاز است. هرگونه ناهمواری یا پلیسه روی سطح حفره میتواند منجر به جابجایی لیبل و ایجاد عیوب ظاهری شود .
سیستمهای تثبیت لیبل
دو روش اصلی برای نگهداشتن لیبل در جای خود قبل از تزریق وجود دارد:
روش مکش (Vacuum): در این روش، پورتهای مکش روی قالب تعبیه میشود. ربات لیبل را از مگزین برداشته و در محل مناسب قرار میدهد، سپس مکش فعال شده و قالب بسته میشود . چالش اصلی این روش، هزینه بالای طراحی و ساخت سیستم مکش است. علاوه بر این، شیارهای مکش میتوانند توزیع دمای قالب را غیریکنواخت کرده و در برخی موارد باعث کشیده شدن لیبل به داخل شیارها شوند .
روش الکترواستاتیک: این روش نسبت به مکش، مقرونبهصرفهتر و قابلاعتمادتر است. لیبل با یک شارژ استاتیکی قوی (حدود ۳۰ کیلوولت) باردار شده و به سطح فلزی زمینشده قالب جذب میشود. این فرآیند نیازی به مکش یا تجهیزات اضافی ندارد و برای قطعاتی با هندسه پیچیده یا سطوح بافتدار عملکرد بهتری دارد .
سیستمهای تزریق و راهگاه
در قالبهای IML، استفاده از سیستم راهگاه گرم بسیار رایج است. این سیستم از سرد شدن و هدر رفتن مواد جلوگیری کرده و زمان سیکل را کاهش میدهد . نقطه تزریق باید به گونهای انتخاب شود که جریان پلیمر مذاب به طور یکنواخت روی لیبل پخش شود و از ایجاد تنش موضعی که میتواند به لیبل آسیب بزند، جلوگیری کند.
تجهیزات و ماشینآلات مورد نیاز برای IML
فرآیند IML نیازمند تجهیزات تخصصی است که آن را از تزریق پلاستیک معمولی متمایز میکند.
دستگاه تزریق پلاستیک IML
دستگاههای تزریق پلاستیک مورد استفاده در IML معمولاً از نوع تمام برقی (All-Electric) یا های-اسپید هستند. این دستگاهها ویژگیهایی مانند سرعت تزریق بالا، دقت حرکت گیره و سرعت پاسخدهی کنترلر بالاتر از دستگاههای جنرال دارند . رابطهای استاندارد Euromap 12 یا 67 برای ارتباط بین دستگاه تزریق پلاستیک و ربات لیبلگذار ضروری است .
ربات لیبلگذار
ربات لیبلگذار قلب اتوماسیون IML است. این ربات وظیفه برداشتن لیبل از مگزین، انتقال آن به قالب، قرار دادن دقیق در محل مورد نظر و بازگشت به موقعیت اولیه را بر عهده دارد . طراحی ابزار انتهایی (EOAT) ربات باید متناسب با شکل و ابعاد لیبل و هندسه قالب باشد.
سیستم تولید لیبل
لیبلهای IML معمولاً از جنس پلیپروپیلن (PP) ساخته میشوند، اگرچه از موادی مانند پلیاتیلن سنگین (HDPE)، پلیکربنات (PC)، اکریلیک (PMMA) و ABS نیز استفاده میشود . لیبلها باید از قبل چاپ شده و در صورت نیاز، برش خورده و آماده قرارگیری در مگزین باشند.
فرآیند اجرایی IML: از آمادهسازی تا تولید قطعه
اجرای صحیح فرآیند IML نیازمند هماهنگی دقیق بین مراحل مختلف است. یک چرخه کامل IML به شرح زیر است:
مرحله اول – آمادهسازی لیبل: لیبلهای چاپ شده در مگزین ربات قرار میگیرند. در صورت استفاده از روش الکترواستاتیک، لیبل باید قابلیت نگهداری شارژ استاتیک را داشته باشد .
مرحله دوم – برداشت لیبل: ربات با استفاده از ابزار انتهایی مناسب، لیبل را از مگزین برداشته و به سمت قالب حرکت میکند.
مرحله سوم – قرارگیری در قالب: لیبل در محل دقیق خود در حفره قالب قرار میگیرد. دقت این مرحله حیاتی است، زیرا کوچکترین انحراف میتواند منجر به ایجاد ضایعات شود.
مرحله چهارم – بستن قالب و تزریق: قالب بسته شده و پلیمر مذاب با فشار و سرعت مشخص به داخل حفره تزریق میشود. گرمای پلیمر مذاب، لایهای از لیبل را ذوب کرده و پیوند مولکولی ایجاد میکند .
مرحله پنجم – خنککاری و باز شدن قالب: پس از خنک شدن کافی، قالب باز شده و قطعه به همراه لیبل یکپارچهشده خارج میشود.
مرحله ششم – بازرسی و بستهبندی: قطعه نهایی از نظر کیفیت لیبل، عدم وجود چینخوردگی، جابجایی یا عیوب ظاهری بازرسی میشود.
عیوب رایج در فرآیند IML و راههای رفع آنها
مانند هر فرآیند تولیدی دیگر، IML نیز میتواند با عیوبی مواجه شود. شناخت این عیوب و علل آنها، کلید تولید پایدار و باکیفیت است.
جابجایی لیبل
شایعترین عیب در IML، جابجایی لیبل از محل تعیینشده است. این مشکل معمولاً ناشی از تثبیت ناکافی لیبل در قالب، سرعت تزریق بیش از حد بالا یا نقطه تزریق نامناسب است. راهحل شامل تقویت سیستم تثبیت (مکش یا الکترواستاتیک)، کاهش سرعت تزریق در مرحله اول و بازبینی طراحی نقطه تزریق است .
چینخوردگی لیبل
چینخوردگی لیبل میتواند ناشی از عدم تطابق شکل لیبل با سطح حفره، کشش بیش از حد لیبل در حین قرارگیری یا عدم تثبیت کافی باشد. برای رفع این عیب، باید طراحی لیبل و حفره از نظر هندسی هماهنگ شوند و سیستم قرارگیری لیبل بازبینی شود.
سوختگی یا تغییر رنگ لیبل
دمای بیش از حد پلیمر مذاب یا زمان سیکل نامناسب میتواند باعث سوختگی یا تغییر رنگ لیبل شود. انتخاب جنس لیبل با مقاومت حرارتی مناسب و تنظیم دقیق دمای تزریق و زمان خنککاری ضروری است .
عدم چسبندگی لیبل به قطعه
این عیب معمولاً ناشی از ناسازگاری مواد لیبل و پلیمر زمینه یا دمای ناکافی پلیمر مذاب برای ایجاد پیوند است. در فرآیند IML، گرمای پلیمر مذاب باید به اندازهای باشد که لایه سطحی لیبل را ذوب کرده و پیوند مولکولی ایجاد کند .
کاربردهای صنعتی IML
فناوری IML امروزه در طیف گستردهای از صنایع کاربرد دارد و مزایای آن در هر بخش به شکل متفاوتی بروز میکند.
صنعت بستهبندی مواد غذایی
ظروف بستنی، ماست، کره و بستهبندیهای غذاهای آماده از جمله کاربردهای اصلی IML هستند. سطح صاف و یکپارچه لیبل، امکان چاپ گرافیکهای پیچیده و باکیفیت بالا را فراهم میکند که برای جلب توجه مصرفکننده در قفسه فروشگاه حیاتی است .
محصولات مراقبت شخصی و آرایشی
بطریهای شامپو، لوسیون، ضدعفونیکننده و محصولات آرایشی از IML برای دستیابی به ظاهری تمیز و حرفهای بهره میبرند. مقاومت لیبل در برابر رطوبت و مواد شیمیایی موجود در این محصولات، یک مزیت تعیینکننده است .
تجهیزات پزشکی و آزمایشگاهی
در صنعت پزشکی، IML مزایای منحصربهفردی ارائه میدهد. لیبلهای IML در برابر استریلیزاسیون مقاوم هستند، امکان درج مقیاسهای اندازهگیری دقیق، بارکد و عملکردهای RFID را فراهم میکنند و فرآیند تولید را با حذف مراحل جانبی، تمیزتر و بهداشتیتر میسازند . لولههای سانتریفیوژ، سرنگها و ظروف نمونهگیری از جمله کاربردهای IML در این حوزه هستند.
مزایای اقتصادی و زیستمحیطی IML
کاهش هزینههای تولید
حذف مرحله ثانویه لیبلزنی، به معنای حذف هزینههای مربوط به نیروی انسانی، تجهیزات چسبزنی، مواد چسبنده و فضای انبار است . در تولید انبوه، هزینه هر قطعه به طور قابل توجهی کاهش مییابد.
بازیافتپذیری
از آنجا که لیبل IML معمولاً از جنس مشابه ظرف ساخته میشود، محصول نهایی کاملاً قابل بازیافت است. این در حالی است که در روشهای سنتی، وجود چسب و جنس متفاوت لیبل، بازیافت را پیچیده یا غیرممکن میکند .
بهبود کیفیت محصول
لیبل IML نه تنها یک برچسب، بلکه یک لایه تقویتی برای قطعه است. این لایه اضافی میتواند استحکام و پایداری محصول را بهبود بخشد .
نتیجهگیری
لیبلگذاری داخل قالب (IML) یک فناوری بالغ و اثباتشده است که مزایای قابل توجهی در زمینههای کیفیت، دوام، کارایی تولید و پایداری زیستمحیطی ارائه میدهد. موفقیت در پیادهسازی این فناوری مستلزم هماهنگی دقیق بین طراحی قطعه، ساخت قالب، انتخاب مواد، ماشینآلات تزریق و سیستم اتوماسیون است . سرمایهگذاری اولیه در تجهیزات و طراحی قالب ممکن است بالاتر از روشهای سنتی باشد، اما در تولید انبوه، صرفهجویی در هزینهها و افزایش کیفیت، این سرمایهگذاری را توجیهپذیر میکند.
برای تولیدکنندگانی که به دنبال تمایز در بازار، کاهش ضایعات و ورود به بازارهای با استانداردهای بالا مانند صنایع پزشکی و غذایی هستند، IML یک انتخاب استراتژیک و آیندهنگرانه محسوب میشود.
لینک های مهم و کاربردی
برچسبگذاری درون قالب (IML) با ربات: راز تولید محصولات باکیفیت و کاهش ضایعات
راهنمای جامع خرید و انتخاب ربات دستگاه تزریق پلاستیک | ۱۰ نکته طلایی که قبل از خرید باید بدانید
ده نکته کلیدی برای برنامهریزی و نصب موفق یک ربات در کنار دستگاه تزریق پلاستیک
آخرین مقالات